Когато керамичните пластинчати дискове за производство на метал спрат да се самозаточват: за какво да следите
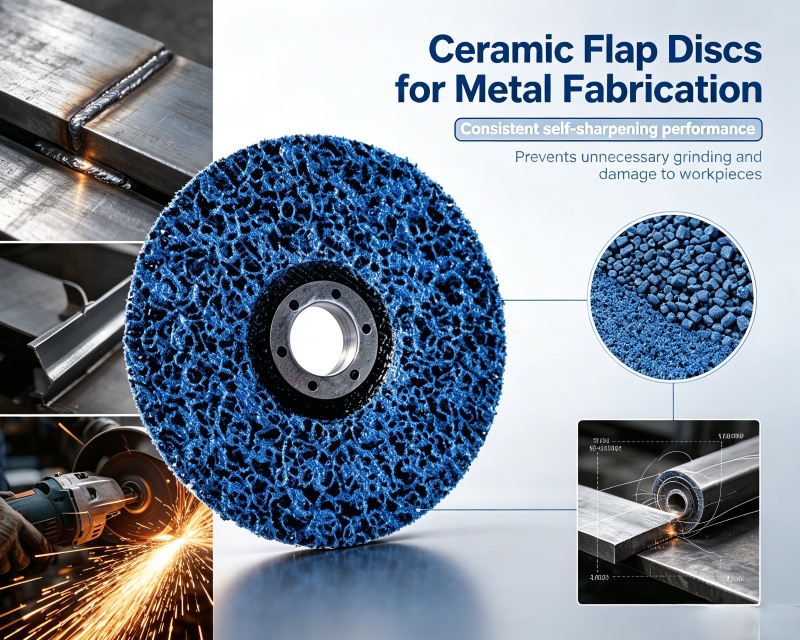
Основната стойност накерамични клапови дискове за производство на металсе крие във факта, че абразивните зърна непрекъснато се счупват, докато се износват, излагайки нови режещи ръбове. След като този механизъм за самозаточване започне да се влошава, дискът не става веднага неизползваем. Вместо това, той постепенно изпраща сигнали чрез детайли като усещане на среза, формата на искрите и температурата на детайла. Проблемът е, че много оператори не осъзнават, че е време да сменят диска, докато качеството на обработка не се влоши значително. Ако се научите да разпознавате тези сигнали на ранен етап, можете да предотвратите неефективно шлифоване и повреда на детайла.
I. Промени в скоростта на рязане и модела на искри
Керамичният ламелест диск за производство на метал в добро състояние реже стабилно, с искри, изхвърчащи от детайла в равномерна струя и усещане за гладко рязане. Когато способността за самозаточване започне да намалява, ще усетите диска да се плъзга по повърхността на детайла, вместо наистина да се врязва в него. Искрите стават редки и нередовни и трябва да се приложи по-голям натиск, за да се отстрани същото количество материал. Това допълнително налягане само по себе си е сигнал, че абразивните зърна вече не се напукват и обновяват, както се очаква.
II. Ненормално повишаване на температурата в детайла и диска
Керамичните абразиви са предназначени за рязане, а не за триене. След като абразивните зърна станат матови и вече не могат да се самообновяват, триенето поема връх. Детайлът се нагрява по-бързо, повърхността от неръждаема стомана може да се обезцвети и зоната накерамични клапови дискове за производство на металблизо до монтажния отвор може да стане твърде горещ за допир. Ако върху метала се наблюдава синьо или кафяво обезцветяване, това показва, че дискът вероятно е загубил способността си за самозаточване и сега полира детайла, вместо да го реже. Продължителната употреба в този момент само ще влоши термичните щети.
III. Остъкляване или лъскав външен вид на повърхността на клапата
Когато работи керамичен ламелски диск за производство на метал, повърхността му показва относително отворена, груба абразивна текстура. Когато абразивните зърна станат матови и престанат да се напукват, на повърхността постепенно се образува гладък, остъклен слой, понякога придружен от тъмни остатъци, причинени от прегрети метални частици. Този остъклен слой предотвратява ефективния контакт на абразива с детайла и е един от най-ясните признаци, че дискът вече не се самообновява. Продължаването на шлифоването след откриване на остъкляване ще доведе до постоянен спад в ефективността на рязане.
IV. Неравномерно износване на капака
Керамични ламеловидни дискове за производство на металс възможности за самозаточване обикновено показват равномерно износване, тъй като абразивните зърна се счупват с контролирана скорост. След като самозаточването спре, някои клапи могат да се износят по-бързо от други, създавайки небалансирани ръбове, които причиняват вибрации или причиняват непостоянни драскотини. Може също да забележите, че външните ръбове са шлифовани, докато вътрешните клапи остават остри. Това показва, че дискът не се отделя непрекъснато и не се обновява по предназначение и продължителната употреба ще компрометира точността на обработката.
V. Значителен спад в еднородността на повърхността
Акокерамични клапови дискове за производство на металзапочнат да оставят по-дълбоки драскотини или по-груба повърхност от преди, това показва, че абразивните зърна вече не са в състояние да произвеждат фини, нови режещи ръбове. В металообработващи приложения, където еднаквостта на повърхността е критична, тази промяна често се забелязва първо от операторите със силен фокус върху качеството. Намаляването на равномерността на повърхността не само засяга последващите процеси, но също така сигнализира, че дискът е към края на своя ефективен експлоатационен живот.
За да определите дали керамичният диск с клапа за метална изработка е загубил способността си за самозаточване, сравнете го с нов диск върху същия материал. Ако новият диск реже по-бързо, работи по-хладно и произвежда по-равномерна повърхност, старият е достигнал края на своя ефективен живот на самозаточване. Продължаването на използването му само ще загуби време и ще увеличи риска от повреда на детайла.
DMSкерамични клапови дискове за производство на металса произведени с помощта на контролирано разпределение на абразивните частици и процеси на свързване, за да поддържат постоянна производителност на самозаточване през целия им експлоатационен живот. За машинни работилници, които разчитат на стабилна производителност на рязане, обръщането на внимание на тези пет признака помага да се определи подходящото време за смяна, поддържайки процеса на смилане предвидим.
Свързани новини
- Как абразивните дискове със син филм подобряват ефективността на шлайфане?
- Как да оценим контрола на качеството на водоустойчива фабрика за шкурка за дългосрочни доставки
- Керамичната шкурка ще изгори ли боята ви? Какво трябва да знаете, преди да шлайфате
- Отстраняване на неизправности при мокро шлайфане: Довършителни абразиви Подложка Омекотяване и разслояване
- Каква е ползата от шлифоването на каросерията на автомобилите, устойчиви на висока температура?
- Получавате Wave Marks? Проблеми, които трябва да проверите при използване на пневматична шкурка
Оставете ми съобщение




Препоръки за новини